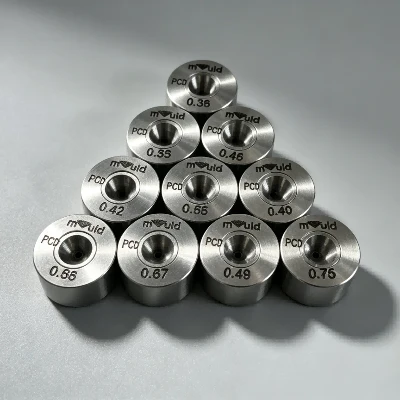
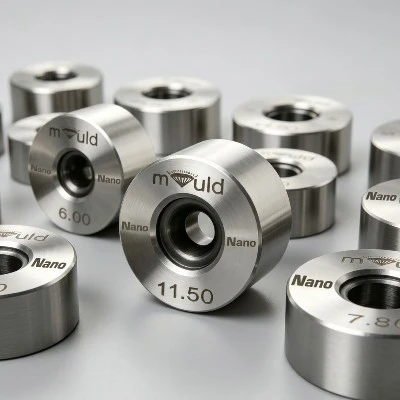
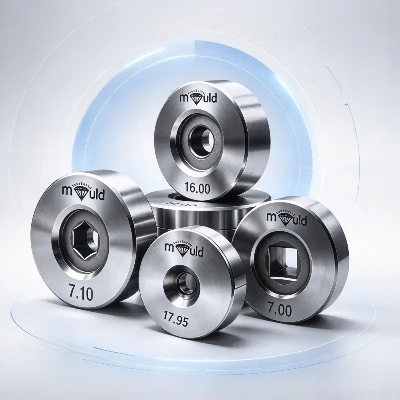
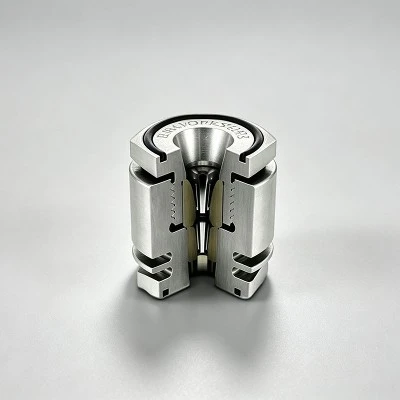
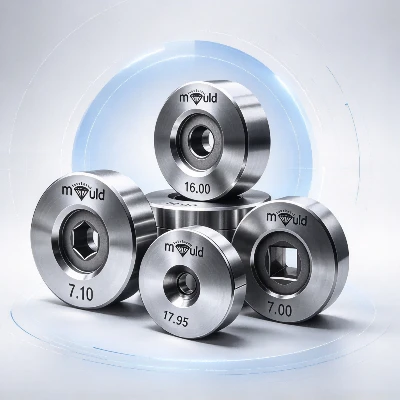
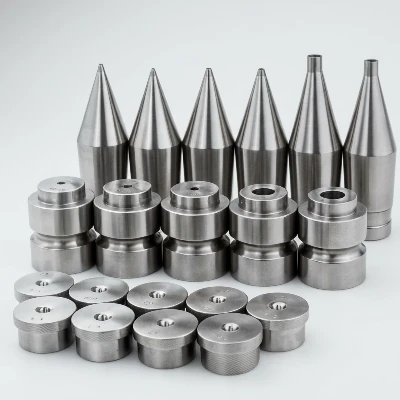
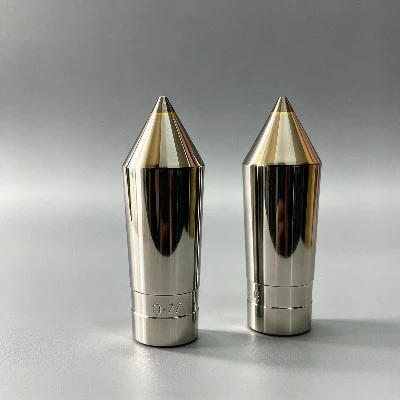
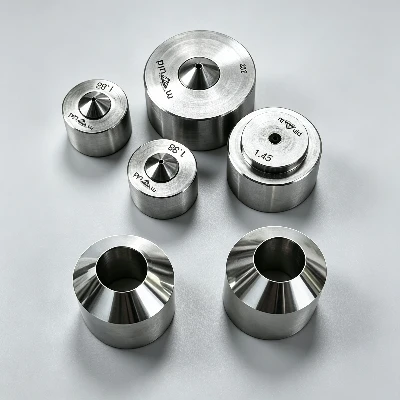
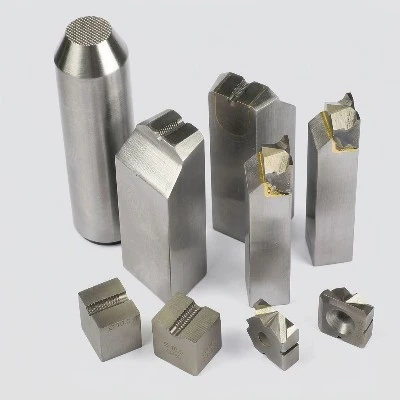
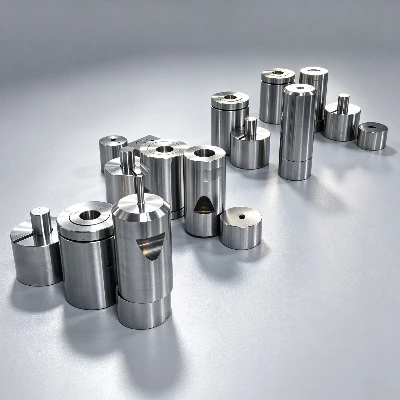

Một khuôn ép đùn điển hình bao gồm các thành phần cốt lõi sau:
Đế khuôn: Hỗ trợ cấu trúc khuôn tổng thể và chịu được áp suất đùn.
Khuôn cái (hoặc tấm khuôn): Bộ phận hoạt động chứa (các) lỗ khuôn xác định hình dạng mặt cắt ngang của sản phẩm.
Vòng điều khiển dòng nguyên liệu: Cấu trúc hình khuyên điều chỉnh hướng của dòng nguyên liệu.
Bề mặt chịu lực (hoặc đất chịu lực): Chiều dài thường bằng 1,5 đến 3 lần độ dày thành tiết diện, được tính bằng công thức $h=L \\cdot (S1/S2)$ (trong đó $L$ là chu vi tiết diện và $S1$ là hệ số tỷ lệ diện tích).
Việc bố trí các lỗ khuôn trên mặt khuôn phải tuân thủ các nguyên tắc cụ thể để đảm bảo độ ổn định của quy trình và chất lượng sản phẩm. Những cân nhắc chính bao gồm: đảm bảo độ ổn định trong quá trình ép đùn để tránh bị xoắn hoặc uốn cong; tránh tiếp xúc trực tiếp giữa các bề mặt trang trí và bàn-để tránh trầy xước; định vị các phần có thành-mỏng càng gần tâm của thùng ép đùn càng tốt để cân bằng tốc độ dòng chảy kim loại; và, đối với các cấu hình có hình dạng kênh, ngăn chặn sự lệch "lưỡi" có thể dẫn đến độ dày thành không đồng đều.
Tùy thuộc vào loại profile ép đùn, khuôn ép đùn chủ yếu được phân loại thành hai loại chính: khuôn đặc (khuôn phẳng) và khuôn rỗng. Khuôn rỗng bao gồm các cấu hình cấu trúc cụ thể chẳng hạn như cụm khuôn-phân chia phẳng, cụm khuôn hình ngôi sao- và khuôn lưỡi.


